Réparation · rénovation · mise au point
Réparation Moules d’injection
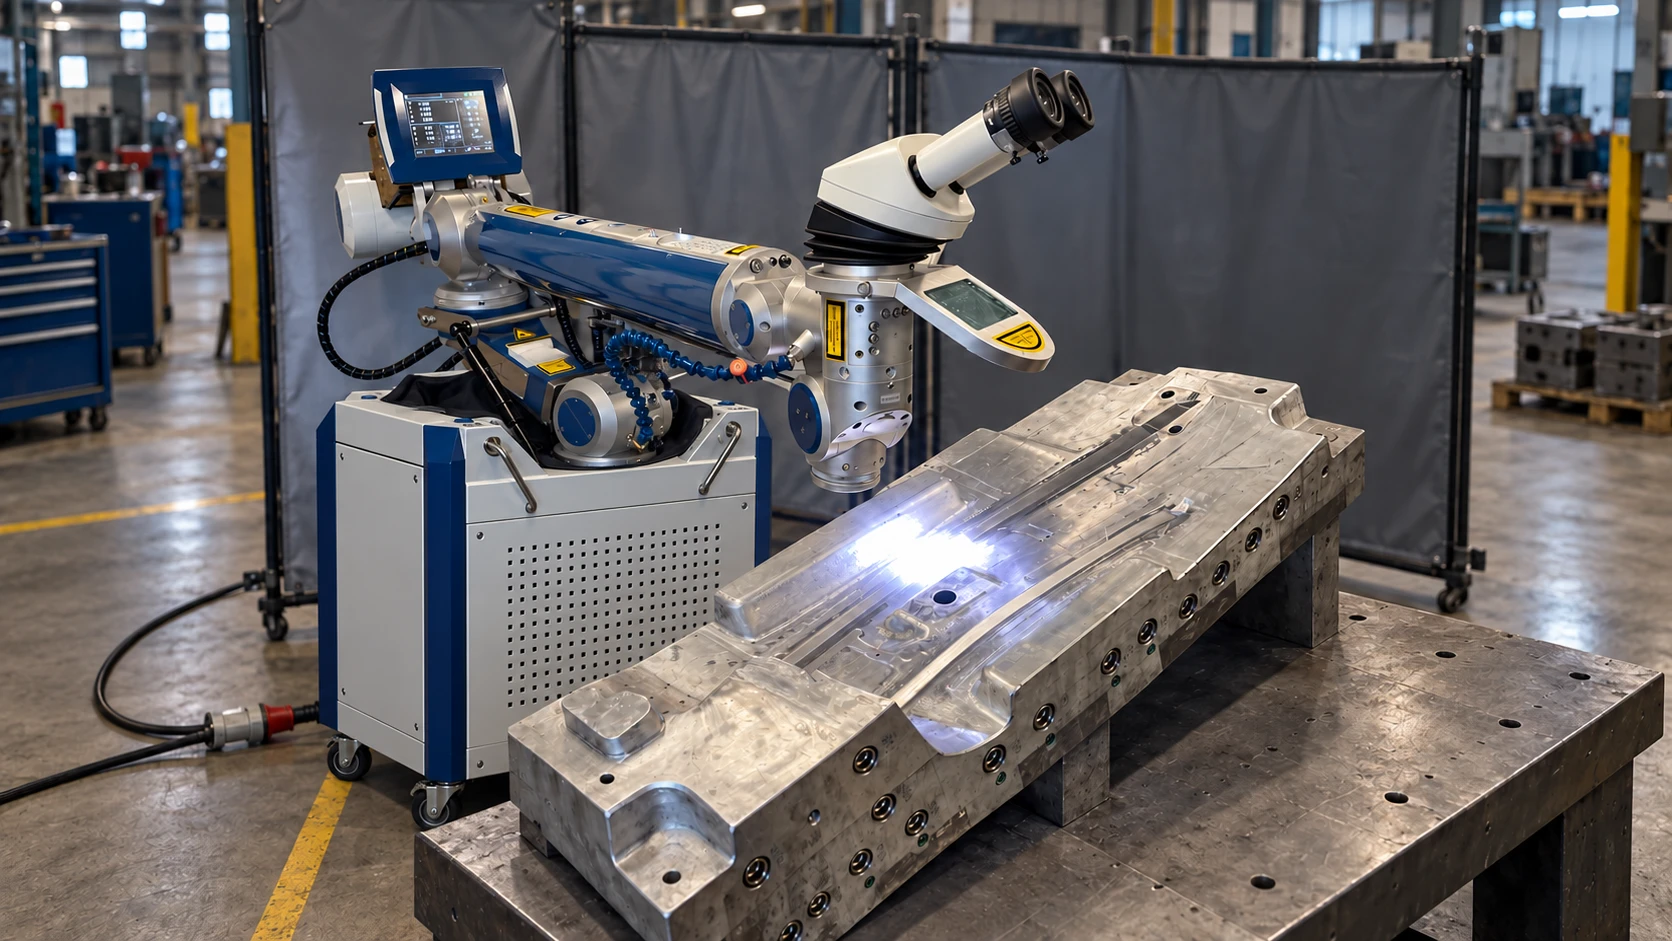
DB Laser intervient chez les plasturgistes dans l’expertise, la réparation, la rénovation et la maintenance de leurs moules d’injection plastique.
Capacités d’intervention
Réparer les défauts qui pénalisent la production
Le mode opératoire est défini après lecture du défaut et contrôle de l’outillage. Chaque reprise vise la géométrie utile et la stabilité en production.
Soudure laser
Apport de matière localisé sur une zone usée, cassée, fissurée ou accidentée, avec une soudure thermiquement maîtrisée.
- Plans de joint et arêtes
- Empreintes et inserts
- Portées et points d’injection
Ajustage de précision
Remise en forme, reprise des portées et des arêtes vives, et contrôle des fermetures pour restaurer le fonctionnement de l’ensemble.
- Fermetures et portées
- Jeux fonctionnels
- Tiroirs, noyaux et mouvements
Mise au point sur presse
Contrôle des réparations apportées, vérification des résultats avec des pièces de référence, retouches si nécessaire avant validation finale.
- Essais et contrôle visuel
- Réglage presse
- Validation avant remise en production
Rénovation ciblée
Traitement progressif d’un moule ancien, fortement sollicité ou de grande taille, sans imposer une immobilisation unique disproportionnée.
- Zones d’usure prioritaires
- Répartition en fenêtres
- Suivi des reprises
Matières agressives
Surveillance des zones exposées à la corrosion ou à l’érosion, notamment avec certains grades chargés ou retardateurs de flamme.
- Corrosion localisée ou avancée
- Usure accélérée
- Évolution des états de surface
Intervention sur site
Travail dans votre atelier, en coordination avec les équipes maintenance, outillage et production.
- Pas de transport du moule
- Temps masqué possible
- Échanges terrain directs
Rénovation progressive
Traiter d’abord les zones les plus pénalisantes.
Pour un gros moule vieillissant, DB Laser peut organiser plusieurs interventions de deux à trois jours au cours des fenêtres de maintenance. Les zones sont priorisées avec le plasturgiste ; le moule est remis en production et les pièces contrôlées entre les étapes. Cette organisation peut limiter l’immobilisation et répartir les dépenses au fil des productions, sous réserve de faisabilité technique.
Étudier une rénovationLe moule continue à produire pendant sa rénovation.
Chaque étape est décidée avec les équipes qui connaissent le process et les pièces.
Résultats observables
Avant / après : rendre le défaut lisible.
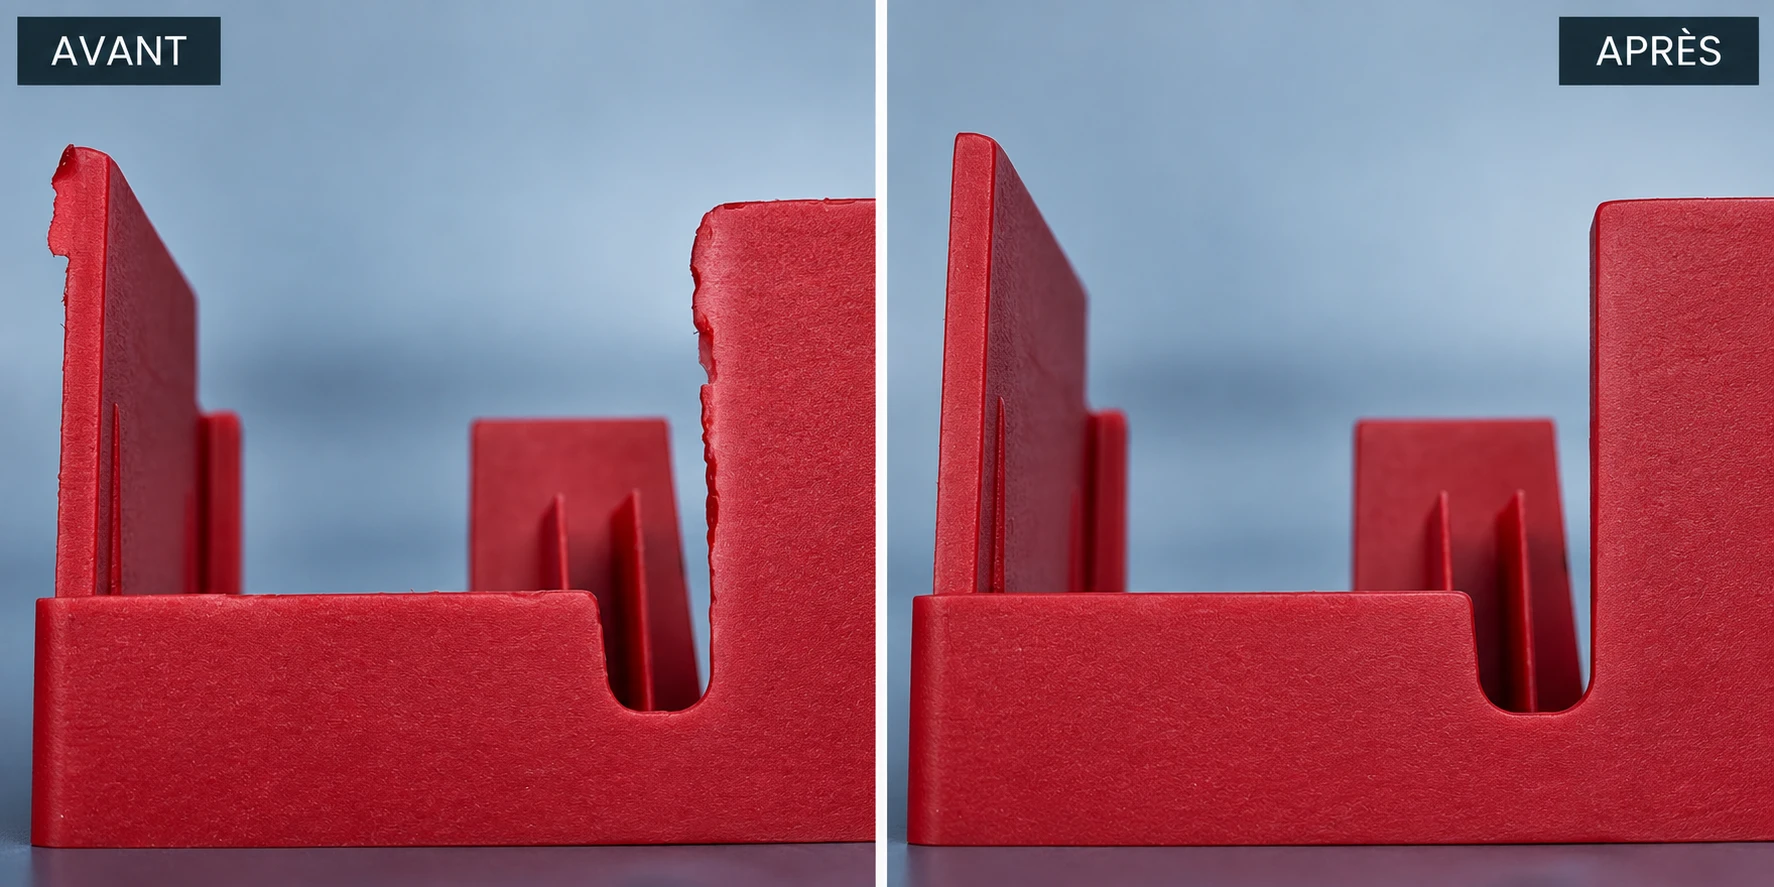
Ces visuels illustrent la logique de contrôle : identifier l’écart, intervenir au niveau de l’outillage, puis vérifier la pièce obtenue.
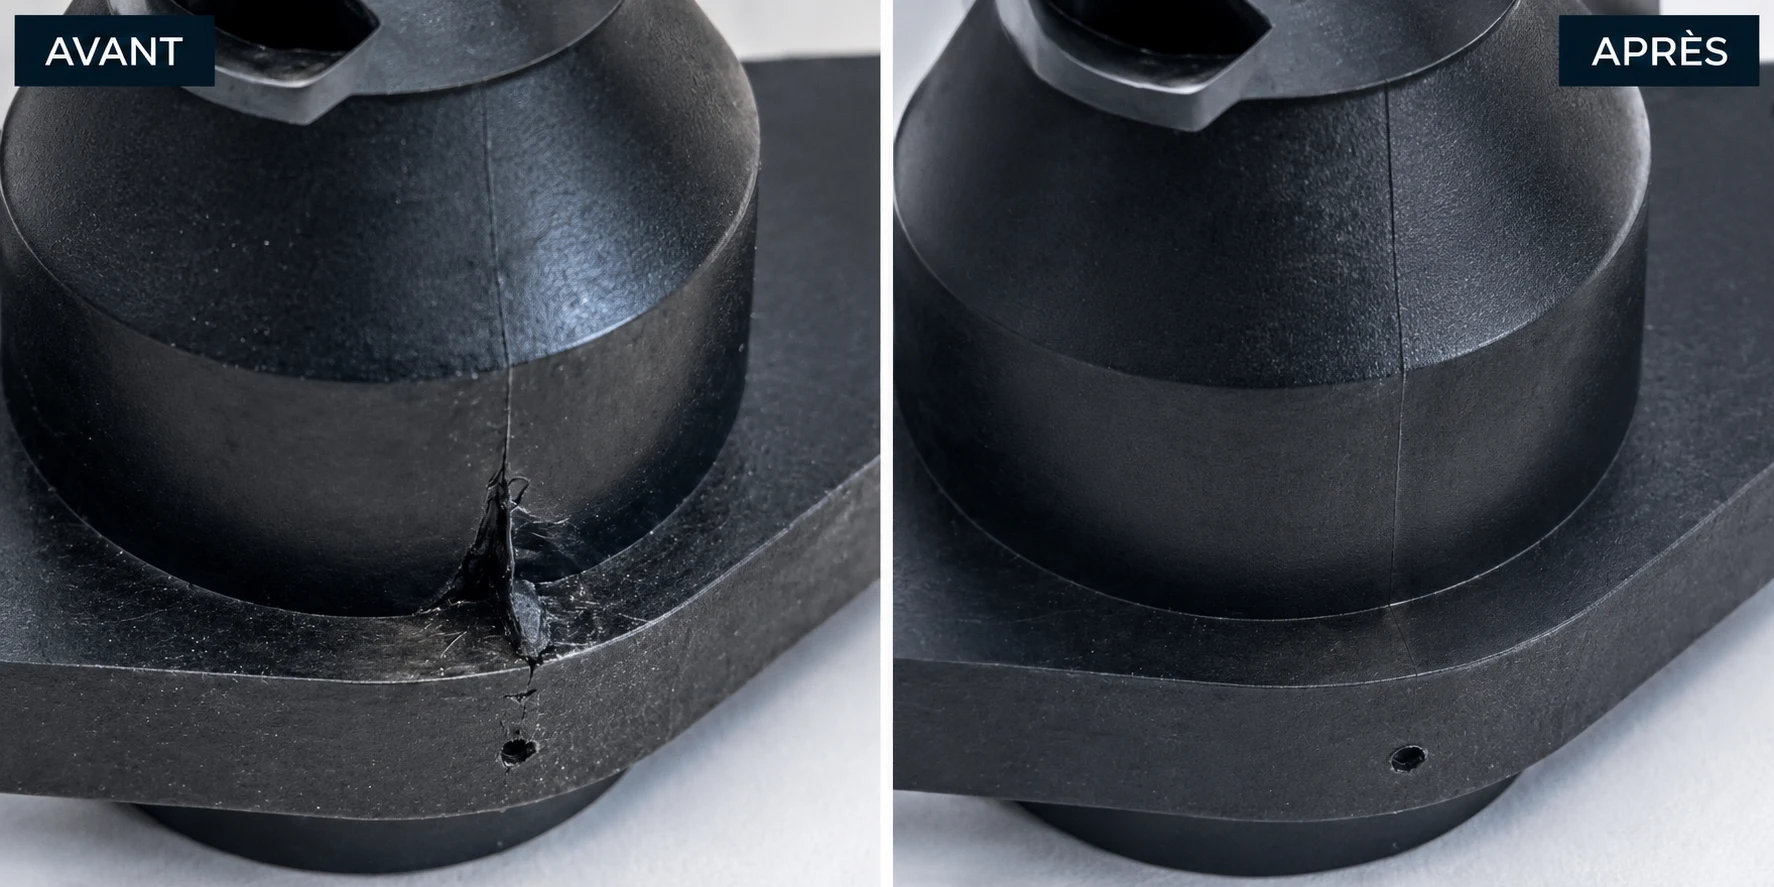
Bavure supprimée sur la ligne de joint
Le défaut pièce oriente vers le contrôle des portées, de la géométrie locale et des conditions de fermeture.
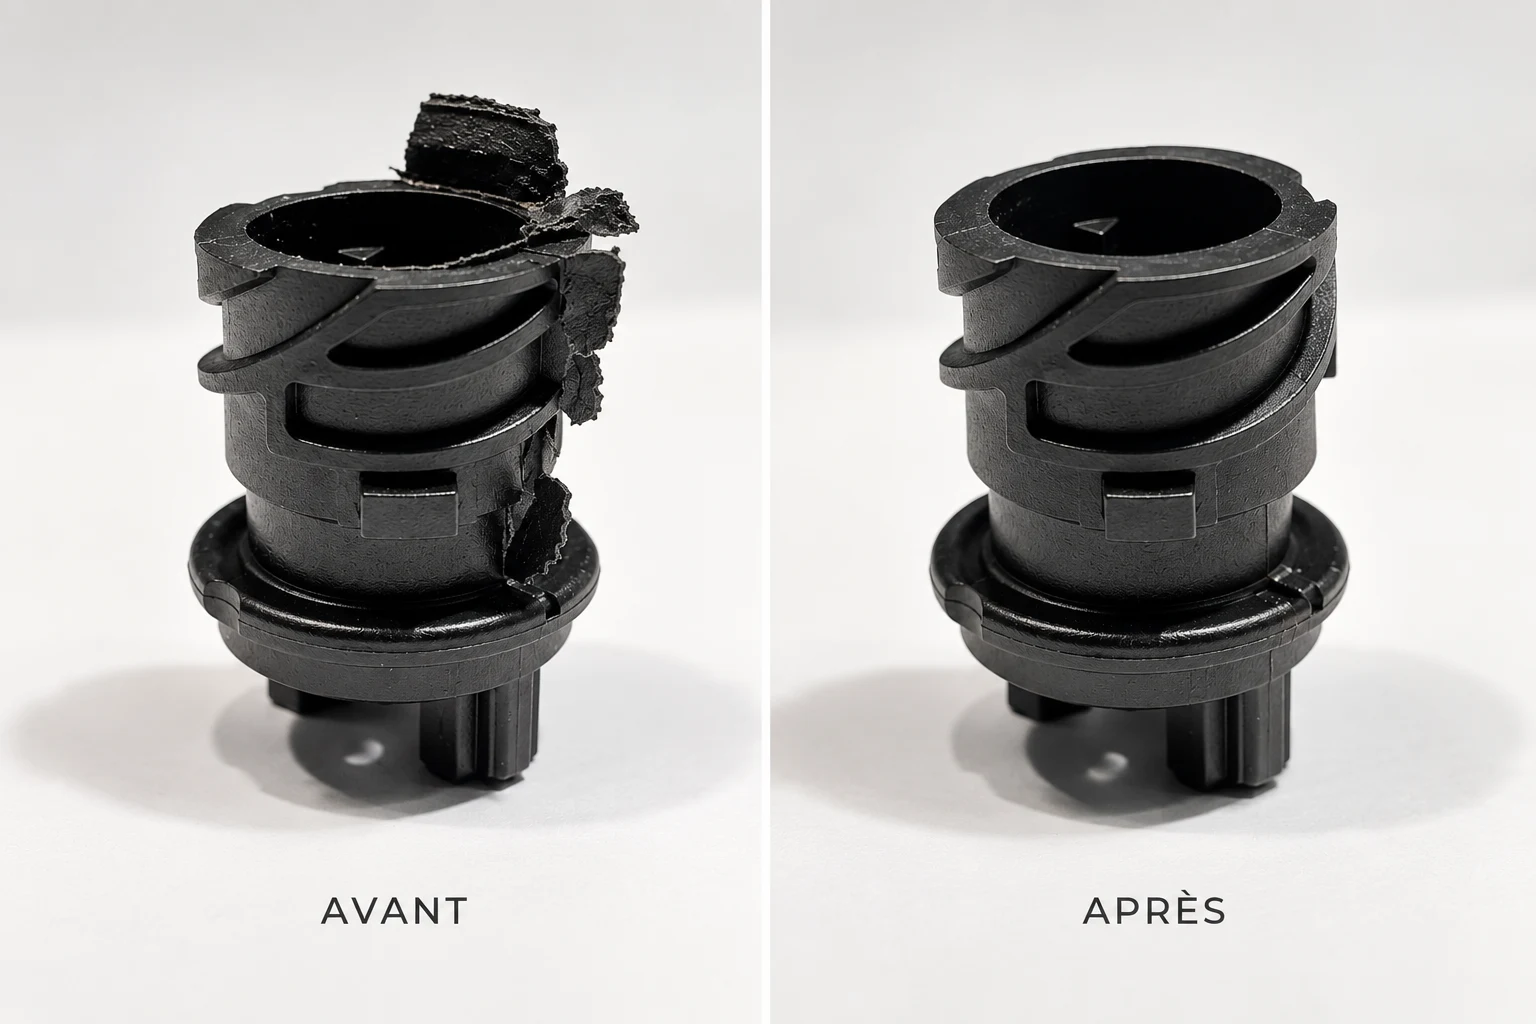
Retrouver une pièce exploitable
La comparaison visuelle complète les mesures et permet de valider la cohérence de la correction.
Corriger sans altérer les zones saines
La reprise cible le défaut utile, avec un contrôle attentif des arêtes, surfaces et détails fonctionnels.
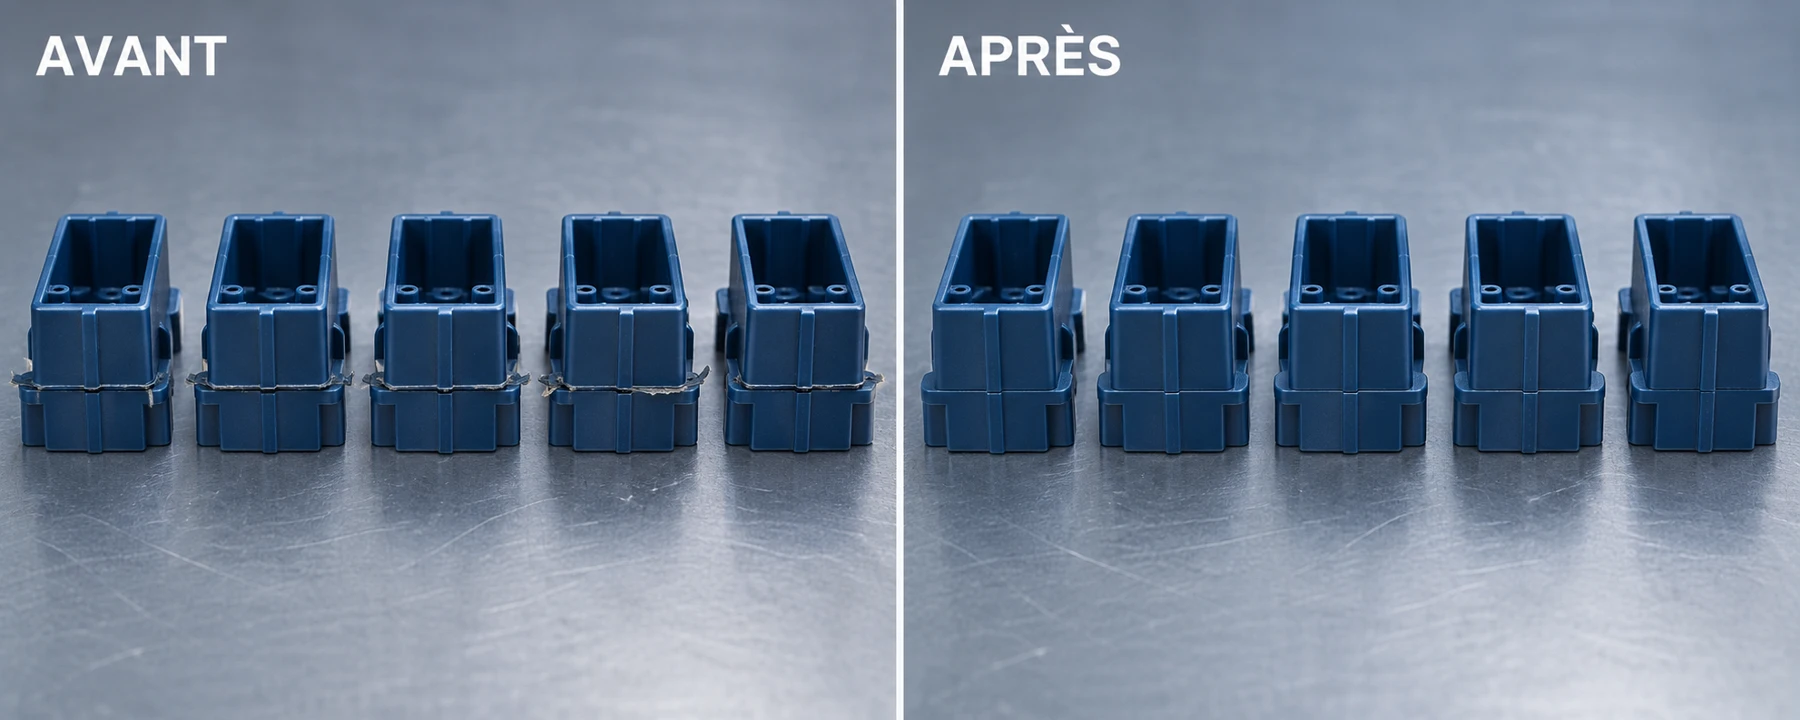
Contrôler la répétabilité
Une pièce conforme isolée ne suffit pas : la stabilité du résultat doit être observée pendant les essais.
Déroulement
Une méthode lisible pour l’atelier.
Le niveau de détail s’adapte à l’urgence, à la disponibilité du moule et au risque qualité.
Pré-diagnostic
Photos des pièces et du moule, matière, nombre d’empreintes, historique et conditions d’apparition.
Contrôle sur place
Lecture des portées, surfaces, jeux, éléments mobiles et comparaison avec le défaut observé.
Réparation
Soudure laser, remise en forme, ajustage et contrôles intermédiaires sur les zones concernées.
Essai et décision
Test sur presse, lecture des pièces et validation de la reprise ou ajustement complémentaire.
Maintenance préventive
Anticiper les dérives qualité avant l’incident.
Une bavure qui s’installe, un réglage plus sensible ou une retouche devenue habituelle sont déjà des informations. Leur suivi permet de prioriser les interventions au lieu d’attendre l’arrêt.
- Cartographier les zones sensibles du parc moules
- Suivre les signaux faibles sur les pièces et les réglages
- Planifier les reprises pendant les fenêtres de maintenance
- Stopper les dérives qualité avant qu’elles ne deviennent structurelles
Signaux de dérive à surveiller
Représentation indicative — la criticité dépend du moule, de la matière et du process.
Vous avez identifié la zone ou seulement le symptôme ?
Les deux suffisent pour engager un premier diagnostic structuré.
Réparer plutôt que remplacer
Prolonger la durée de vie de vos moules d’injection
Un moule d’injection est soumis à des contraintes mécaniques, thermiques et parfois chimiques qui peuvent progressivement détériorer ses empreintes, ses plans de joint ou certains de ses composants.
Usure, corrosion, fissure, choc, arrachement de matière ou perte de géométrie ne nécessitent pas systématiquement le remplacement de l’élément concerné. Lorsque son état le permet, une remise en matière par soudure laser, associée à un ajustage de précision, peut permettre de retrouver les dimensions, les jeux et les fermetures nécessaires au fonctionnement du moule.
La pertinence d’une réparation dépend cependant de la nature du défaut, de son origine, de l’état général de l’outillage et de ses conditions d’utilisation. L’objectif est de remettre le moule en état sans engager une intervention plus lourde que nécessaire, tout en recherchant une solution techniquement durable.
Questions fréquentes sur la réparation de moules
Peut-on réparer un moule directement sur le site de production ?
Oui. De nombreuses réparations peuvent être réalisées directement dans les ateliers du client. Cette organisation permet également d’analyser le moule dans son environnement réel et de faciliter les contrôles nécessaires à sa remise en production.
La soudure laser risque-t-elle de déformer le moule ?
La soudure laser permet un apport de matière très localisé avec une zone affectée thermiquement limitée. Le procédé est particulièrement adapté aux réparations de précision sur les moules, sous réserve d’adapter les paramètres de soudage à l’acier, à la géométrie et à la zone concernée.
Faut-il réparer ou remplacer une empreinte usée ?
Cela dépend de l’importance et de l’origine de l’usure, de la géométrie de la zone, de l’état général de l’élément et des contraintes de production. Une analyse préalable permet de déterminer si une remise en matière et un ajustage constituent une solution techniquement pertinente.
Peut-on planifier une remise en état pendant un arrêt de production ?
Oui, lorsque l’intervention peut être anticipée. La remise en état peut être organisée pendant une période d’arrêt ou de maintenance et, selon son importance et les contraintes techniques, éventuellement répartie sur plusieurs interventions.